


为什么珠宝打样成功不代表大货稳定?批量制造中的质量控制与偏差管理
许多珠宝品牌主理人和外贸采购负责人都曾经历过这样一个阶段:工厂寄来的首件确认样在外观、手感与镶石上都无可挑剔;然而当进入批量翻单时,部分批次却可能出现手寸轻微漂移、镶石位稳定性下降,或是同系列不同款式之间的电镀金色存在肉眼可见的深浅差异。
在珠宝制造工程中,这种现象的根本原因在于:制作单件确认样品,与管理多工序协同的批量生产,遵循着完全不同的工业逻辑。
单件打样通常由资深首饰技师投入充足时间精细修整;而大批量翻单制造则涉及一系列累积的物理变量——橡胶模具的自然损耗、不同工人的手工执模力度差异、铸造树多件浇铸的热场变化,以及电镀槽液的离子浓度波动。要实现稳定的翻单品质,核心在于建立制度化的过程控制与明确的验收标准,而不是单纯依赖个别工人的手工经验。
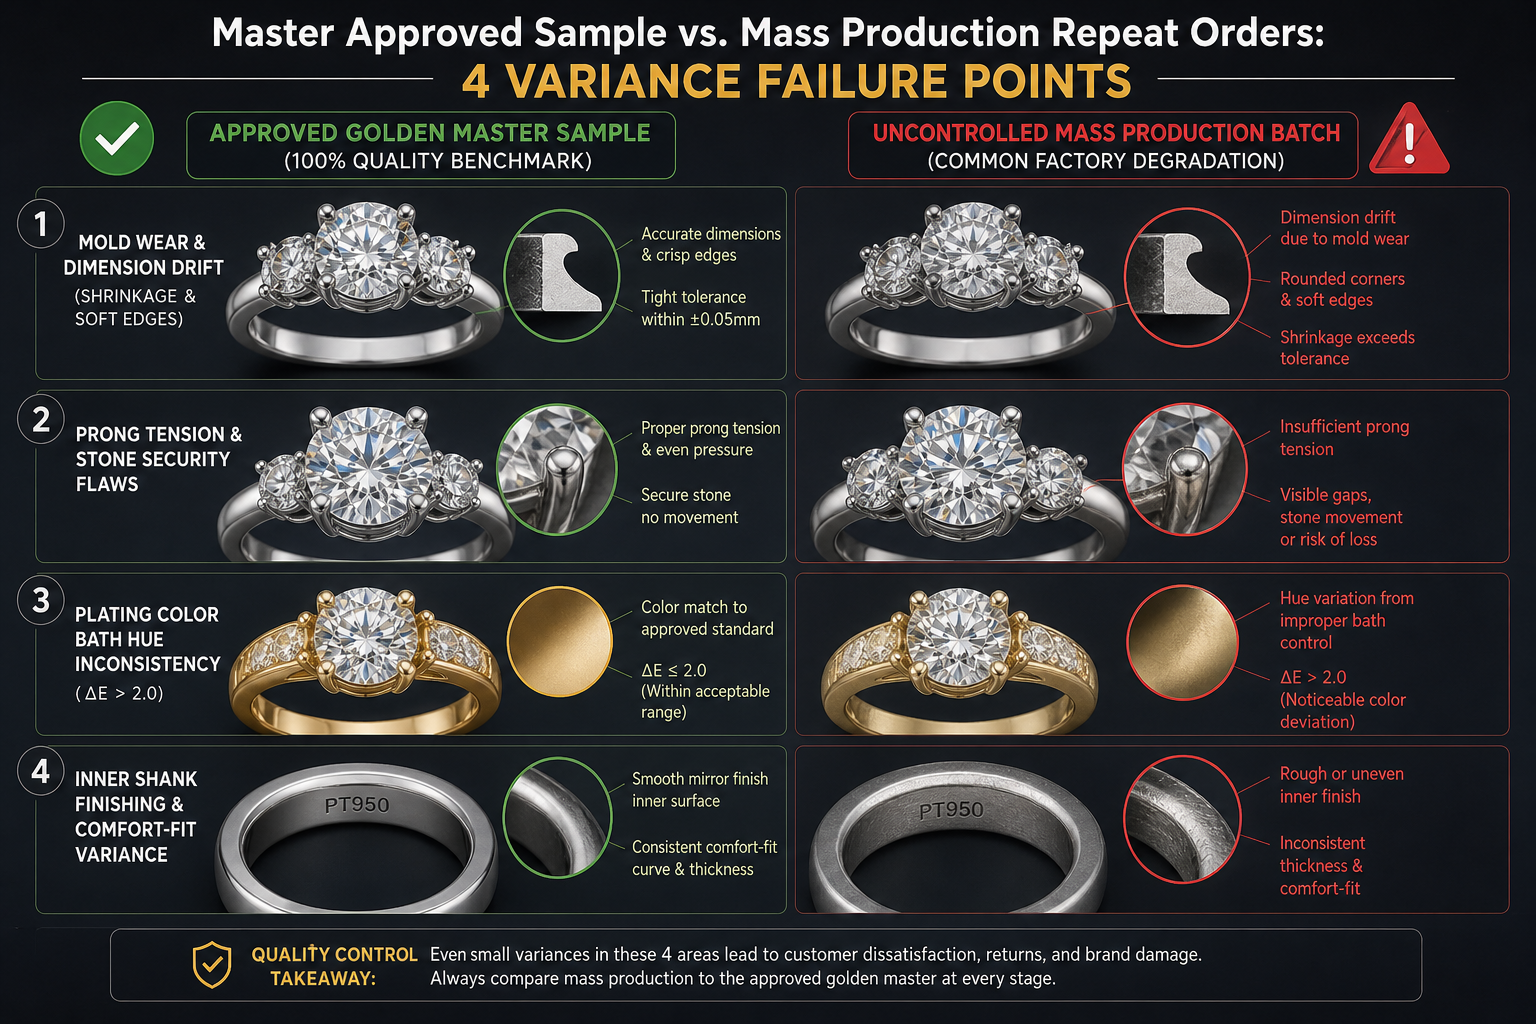
图 1:从单件样品确认到大批量翻单制造过程中最容易产生累积公差的 4 个关键环节。
1. 为什么珠宝打样与大货存在天然差异?
在打样阶段,整个流程高度聚焦于单件精度。通过高精度 3D 打印单件蜡模(参考:珠宝 CAD 开模前 8 大结构避坑清单),单独倒模,并由专人进行全方位的锉修与精细抛光。
但当款式转入批量生产时,制造流程转变为标准的工业流水线:
- 确认的银母版被压制成批量注蜡使用的硫化橡胶模或硅胶模;
- 胶模被反复注蜡,单次铸造树上焊接数十件蜡样集中浇铸;
- 倒模后的手工执模(修平水口、倒角去毛刺)分配至多个工位同时作业(参考:手工执模工序标准);
- 电镀从单件受控烧杯处理转为大容积生产挂镀槽。
若缺乏标准化的工艺卡与过程检验,这些工序中微小的物理公差就会层层放大,导致大货与确认样产生偏离。
2. 珠宝批量制造中的 4 大常见偏差源头
| 偏差类型 | 工厂端工艺起因 | 对品牌与品质的直接影响 |
|---|---|---|
| 1. 尺寸与手寸轻微漂移 | 橡胶模具反复受热注蜡产生的腔体微量形变,叠加铸造缩水率波动。 | 戒指手寸在多次翻单后偏小;开合铰链和卡扣配合过紧或过松。 |
| 2. 表面轮廓与单件克重波动 | 不同技工在手工执模与布轮抛光时的下压力量与打磨时间存在手感差异。 | 单件金属克重出现波动(影响贵金属成本控制,详见 银价波动对策);锐利几何棱角可能被过度修圆。 |
| 3. 镶石牢固度不均 | 批次配石尺寸微小离散,或赶工状态下个别爪位推压包覆不充分。 | 消费者在日常佩戴中因受外力碰撞导致掉石,增加售后客诉成本。 |
| 4. 电镀色温批次差异 | 不同批次电镀时的槽液温度、电流密度或贵金属离子补加周期不一致。 | 同系列戒指、耳环与项链套装搭配时,金色调存在轻微冷暖色差。 |
3. 保障大货一致性的 5 道质量防线
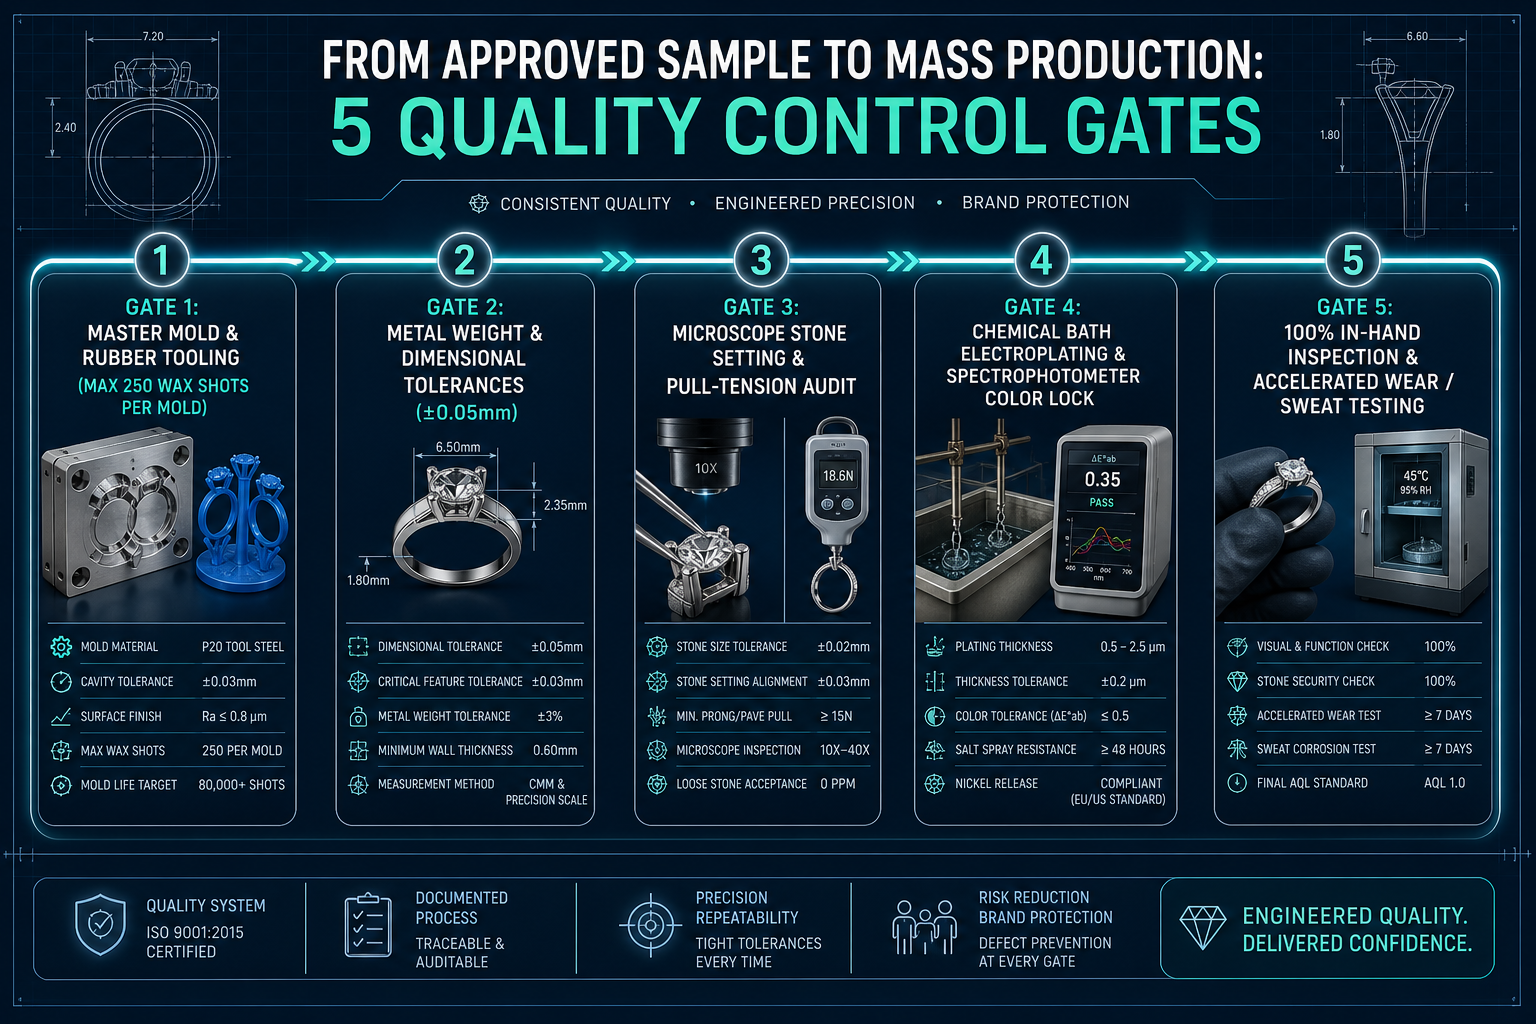
图 2:贯穿首饰批量生产关键节点的 5 级质量控制与检验机制。
要让大批量产品持续对标确认样品,工厂必须在全生产链路上设置清晰的检验闸门:
第 1 道闸门:银母版封存与模具状态监控
客户确认的银母版(Master Pattern)实行专柜归档封存,不直接参与翻单生产。批量生产胶模定期检查其腔体弹性、尺寸稳定性与细节保持度。一旦出现模具老化或细节钝化迹象,即使用留底银母版重新压制新胶模,防止尺寸累积漂移。
第 2 道闸门:首件检验 (FAI) 与关键尺寸核对
在整批大货批量浇铸前,首批出样蜡件与铸件需对照确认样技术规格进行首件检验。关键装配配合位(卡扣紧度、转轴间隙、镶口深度)和标准手寸使用校准量规核验,确认符合图纸公差要求后再进行整批生产。
第 3 道闸门:放大镜检与镶口牢固度核查
爪镶、包镶与微镶款式在放大镜或显微镜下检查爪位贴合度与宝石平整度。针对适用的宝石品种与耐受结构,配合适度的震荡或挑压检查,在进入表面处理前排除隐蔽的虚位与松石隐患。
第 4 道闸门:受控电镀参数与色板比对机制
通过规范记录的槽液电流、温度与浸泡时间控制电镀沉积过程,并定期补充金属离子。出镀成品在标准 D65 光源下与留存的标准色板进行视觉比对;在有明确仪器测色要求的项目中,按照约定的色差容差进行判定。
第 5 道闸门:100% 外观全检与批次可靠性抽测
所有出厂成品均经过 100% 手工外观与功能检查,确认表面抛光平整、内圈无毛刺刮感、开合顺畅。针对有特定防变色或耐磨要求的品牌,可按照约定的抽检比例进行人工汗液或环境耐候测试。
4. 模具生命周期管理如何影响翻单稳定性
在珠宝批量生产中,模具属于易耗工具。在反复承受 68°C–72°C 高温高压注蜡的过程中,天然橡胶模或硅胶模会逐渐经历热疲劳,弹性降低并产生微量腔体收缩。
如果老化模具超期服役,精细字印和锐利线条就会逐渐钝化。保障翻单一致性的核心在于主动的模具寿命追踪:
通过追踪模具注蜡批次并定期比对蜡样关键尺寸,工厂可以在模具出现明显磨损前进行及时更换。直接使用留底银母版重新翻制胶模,能够确保数月后的重复订单依然保持首版的挺拔线条与精准手寸。
5. 电镀色温控制:保障不同生产批次的色泽统一
对于主打成套销售的珠宝系列,不同单品间的颜色一致性至关重要。在电沉积过程中,槽液温差或电沉时间偏差都可能导致 14K 黄金色在浅香槟色与浓郁金黄色之间发生微弱色调漂移。
根据专业电镀规范(参考:Gold Vermeil 电镀厚度标准指南),稳定的批次色泽依赖于:
- 受控的工艺参数档案: 针对 14K 香槟金、18K 经典黄、18K 玫瑰金分别固定电流密度、搅拌强度与沉金周期;
- 规律的槽液金盐补充: 维持恒定的贵金属离子浓度,防止长期生产中的电镀层衰减;
- 双向实体色板对照: 工厂端留存标准色板用于出厂校准,同时为品牌方提供对应色板以便收货验收对齐。
常见问题解答 (FAQ)
问 1:AIU 如何管理翻单生产中的样品留底?
答:针对定制制造项目,工厂会保留经过客户签字确认的基准样板(Golden Sample)与对应的工艺技术档案。根据款式结构与制造需要,还可同步封存未电镀的白银母版,以便在翻单时校对铸造毛坯与执模尺寸。
问 2:样品与大货之间,通常如何界定合理的尺寸公差?
答:公差标准取决于材质、结构功能与工艺路径。机械配合位(如卡扣、转轴、卡镶位)通常执行更严格的工程公差,而自然流线等外观装饰面则遵循常规铸造公差范围。具体关键尺寸与公差区间会在打样与 DFM 评审阶段与客户共同确立。
问 3:品牌如何在 Tech Pack(生产工艺包)中约定一致性标准?
答:建议在 Tech Pack(参考:珠宝 Tech Pack 规范核验清单)中明确标注关键公差要求、目标电镀微米厚度、标准色板编号以及主要功能测试要求,使批量验收具有清晰的依据。
守护珠宝系列的持续稳定品质
爱优珠宝(AIU Jewelry)工程团队通过标准化的工艺档案、模具生命周期管理与严格的检验闸门,协助中高端珠宝品牌实现大批量翻单的高品质交付。
与工程师沟通您的量产制造标准 anya907888
