


可直接量产的珠宝 CAD 检查清单:开模前必须排查的 8 大结构缺陷
在珠宝产品研发过程中,许多独立设计师和品牌产品经理常犯的一个昂贵误区是:“只要我的 3D CAD 模型在屏幕上渲染完美、树脂 3D 打印顺利,它就可以直接送去开模量产。”
在珠宝工厂的一线生产中,3D 打印树脂样件 ≠ 翻砂倒模贵金属 ≠ 大批量稳定量产。
光敏树脂没有高温流动充型限制、没有金属冷却收缩,更不需要考虑高速旋转的布轮能否伸进去抛光。如果未经**可制造性设计(DFM, Design for Manufacturability)**工程审核就贸然开胶模,品牌往往会面临戒指变形、薄壁穿孔、镶石爪崩裂以及高昂的模具报废改版成本。
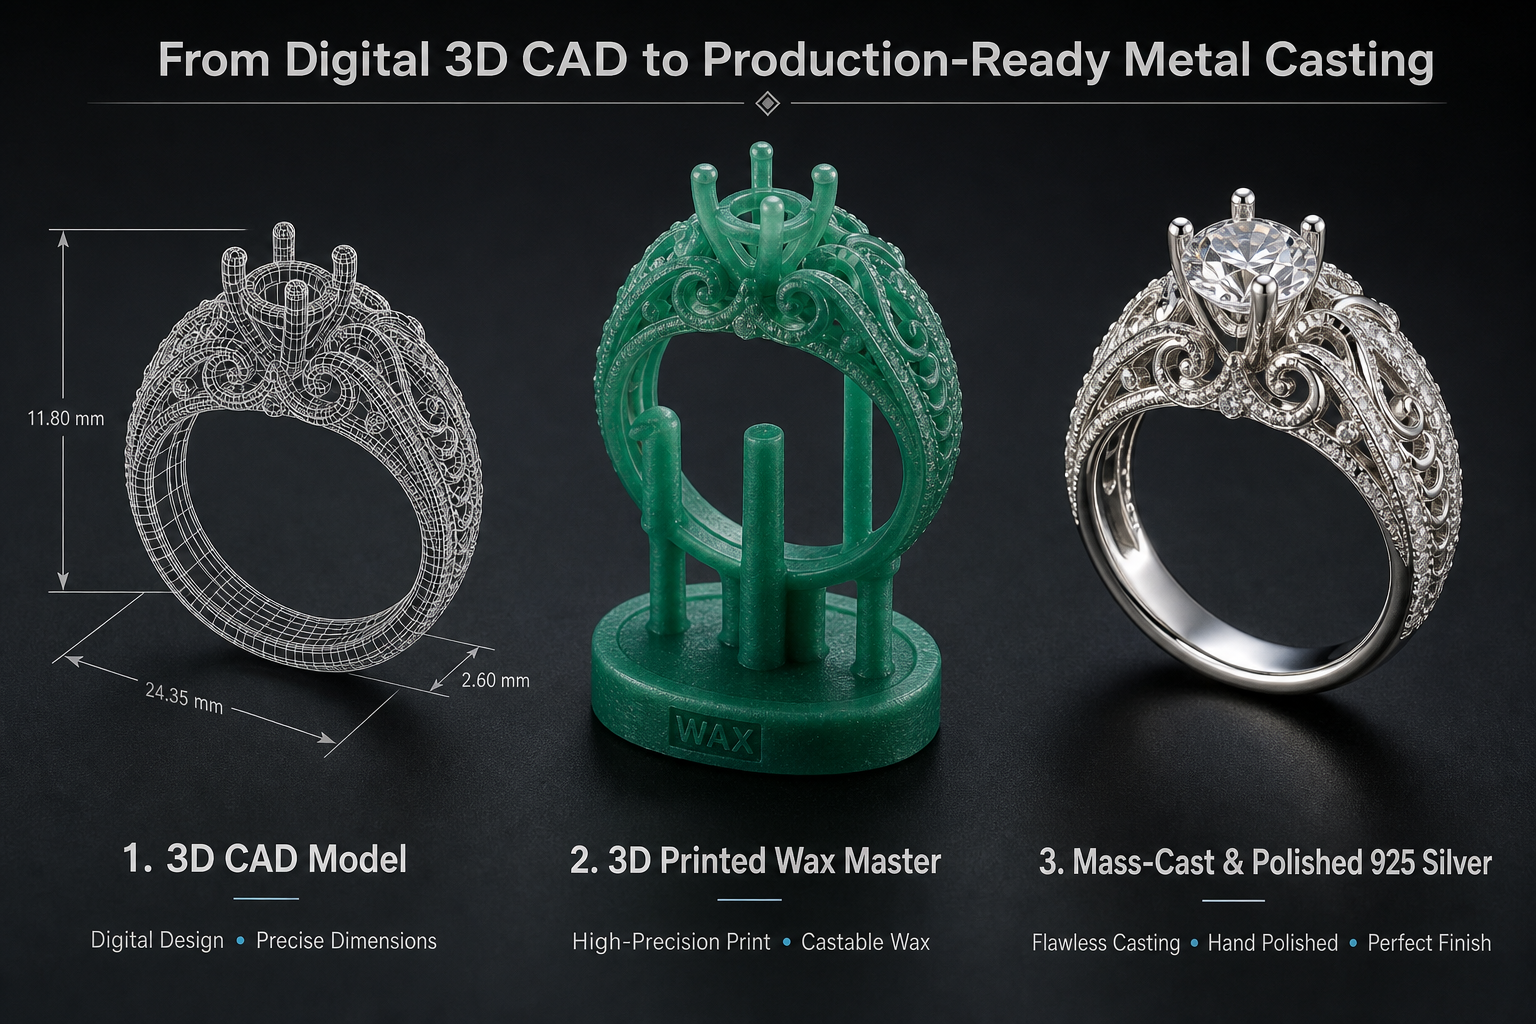
图 1:从数字 3D 线框 → 3D 打印可铸蜡模 → 结构优化后的 925 银量产成品的三阶段演变。
1. 3D 打印与失蜡铸造的物理差异
SLA 或 DLP 3D 打印机通过紫外激光逐层固化树脂,哪怕 0.2mm 的刀锋边缘也能打印出来。但当转化为失蜡铸造工艺时,必须面临严格的物理规律约束:
- 熔融金属的表面张力与激冷效应: 液态 925 银或黄铜注入石膏腔体时会极速冷却。壁厚低于 0.75mm 的位置极易发生“欠铸(浇不足)”或产生微观缩孔;
- 热胀冷缩的凝固收缩率: 贵金属从液态转为固态时,会产生约 2.0% 至 2.5% 的物理缩水率。未做缩水补偿的图纸会导致手寸偏小半码、宝石座放不进去;
- 后道执模与抛光损耗: 如我们在 为什么工费相差巨大(手工执模与抛光工艺解密) 中所述,倒模件经过手工锉修和布轮抛光,表面还会损耗 0.05mm–0.10mm 的金属层。
2. 珠宝开模前必须排查的 8 大 CAD 结构缺陷
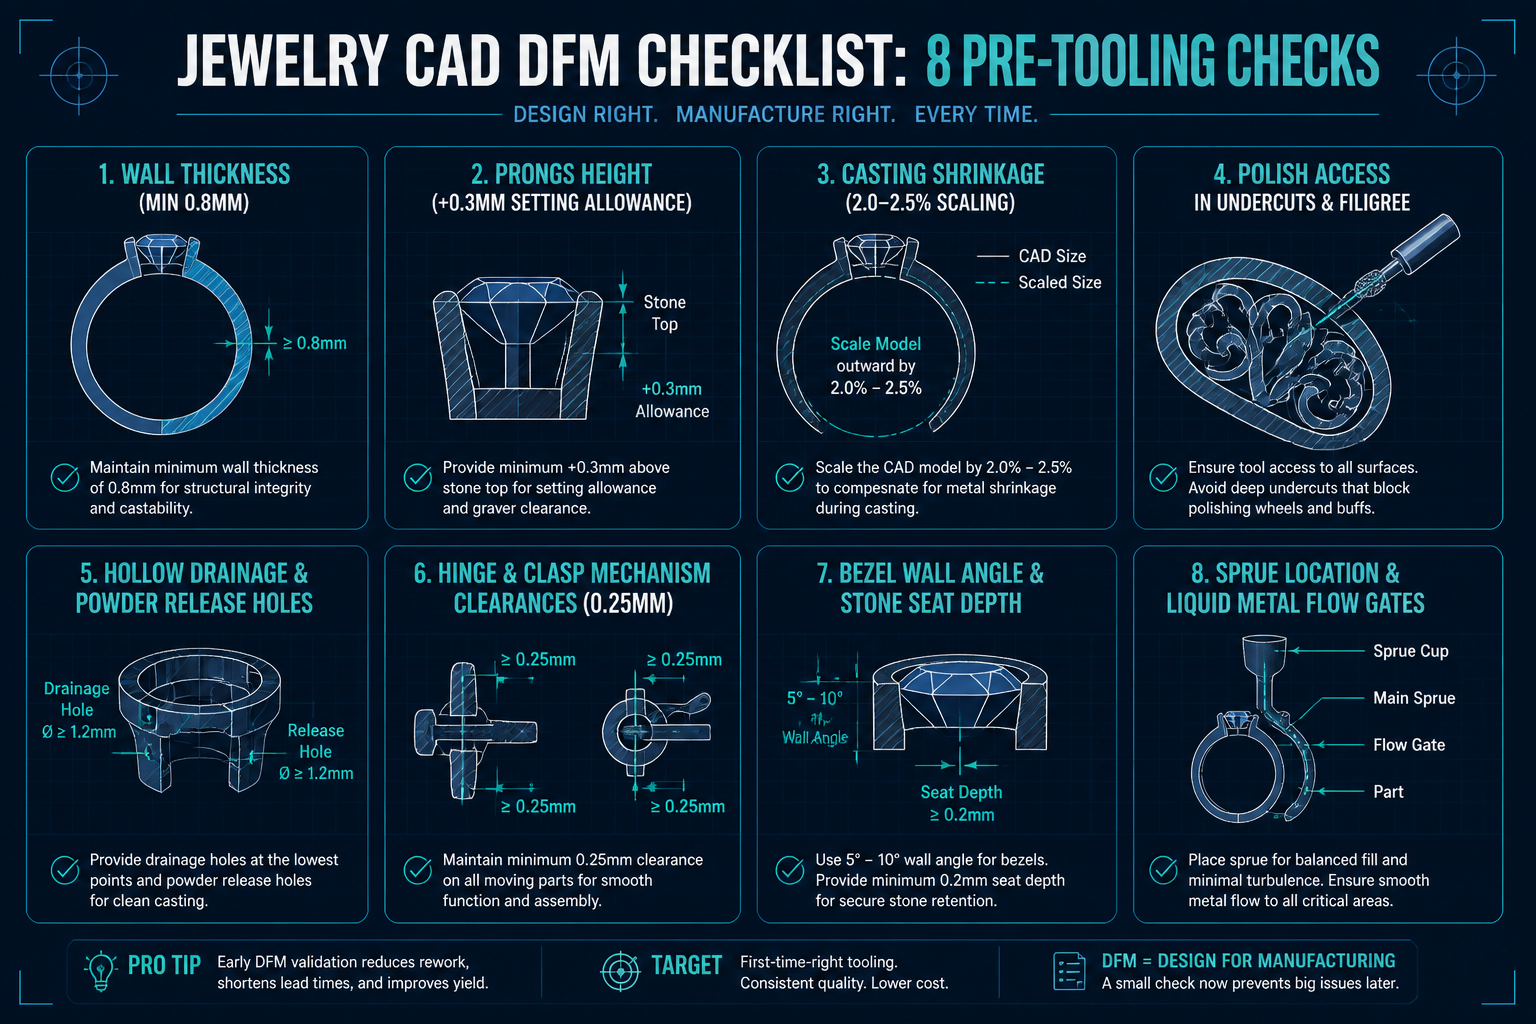
图 2:爱优珠宝(AIU)工程团队制定的开模前 8 维 DFM 审核标准。
在锁定 CAD 图纸准备出银版开模前,请务必对照以下 8 个工业制造标准进行逐项核验:
| CAD 缺陷 / 检查项 | 工厂端失效后果 | AIU 制造工程标准 |
|---|---|---|
| 1. 壁厚低于 0.8mm | 倒模欠铸缺肉、佩戴易受压凹陷、抛光直接磨穿。 | 925 银戒圈最低壁厚 0.80mm–0.90mm;耳环镂空处不低于 0.70mm。 |
| 2. 镶石爪位高度未留余量 | 镶石师傅没有足够金属下压包覆宝石,导致掉石或虚位。 | 爪高建模需高出宝石腰线 +0.25mm 至 +0.35mm,爪厚预留 0.15mm 打磨余量。 |
| 3. 未做缩水率全局补偿 | 成品戒指整体缩水小半号;异形包镶口无法嵌入原配石。 | 在 3D 打印蜡模前,CAD 图纸需等比放大 +2.0% 至 +2.5% 进行缩水补偿。 |
| 4. 镂空凹槽形成抛光死角 | 布轮与打磨头无法伸入夹角,死角处保留粗糙黑灰铸造皮。 | 夹缝开角需提供 ≥ 1.2mm 进刀空间,或采用模块化分件组合结构。 |
| 5. 封闭式空心未设排沙孔 | 铸造石膏粉残留在内腔无法冲洗,焊接或电镀时遇热发生炸裂。 | 在背部隐蔽处开设双排沙孔(孔径 ≥ 1.0mm),确保清洗液通畅对流。 |
| 6. 机械铰链扣位零间隙 | 熔融金属直接焊死活动节;电镀层沉积后转轴卡死无法开合。 | 轴心与转动环间必须预留 0.25mm–0.30mm 机械装配间隙。 |
| 7. 包镶边壁薄如刀口 | 下石推边时金属崩裂豁口;边缘锐利划伤买家衣物。 | 包镶口顶面厚度最低 0.45mm,带有 12° 内倾拔模角以便顺滑推压。 |
| 8. 进浆水口位置压在细节上 | 剪切和打磨水口时直接损毁字印、精细浮雕或爪位。 | 水口必须设计在戒圈正底部等肉厚、平整且远离外观装饰的区域。 |
3. 缩水率的连锁反应:为什么宝石座经常对不上?
珠宝品牌与代工厂在打样阶段最常见的扯皮,往往是宝石尺寸不合适。如果您设计了一个适配 6.00mm 圆形莫桑石或天然水草玛瑙的石座:
- 经过失蜡铸造后,这个石座的实际内径会缩水至 5.86mm;
- 如果 3D 画图师傅直接按 6.00mm 建模,镶石师傅就必须拿磨头手工硬生生扩孔,这不仅磨薄了金属座壁,更会大幅增加工时成本。
在 AIU 的 DFM 流程中,每个石位图层都会根据宝石实际公差(天然石 +0.10mm,培育宝石 +0.05mm)进行参数化修正,并预先叠加铸造缩水补偿系数。
4. 抛光轮的可达性与“分件分色”工程化拆解
一件珠宝的高级感,取决于它最难打磨的那个死角。在暗黑哥特风、多层藤蔓或立体建筑感首饰中,往往存在大量宽度小于 1.0mm 的深陷峡谷。
与其强行把复杂款式整体铸造成一个无法打磨内部的实心块,我们的工程师会将其拆解为 2 到 3 个相互卡扣的独立子组件。各个组件分别倒模,在开阔状态下完成全死角镜面抛光,最后通过高精度激光无缝焊接组装成整体。
5. AIU 珠宝 24 小时开模前 DFM 审核流程
为了彻底杜绝打样翻车、帮品牌控制贵金属克重预算(参考:银价上涨如何改变制造决策),爱优珠宝在正式开模前提供标准 4 步 DFM 预审:
- 全截面壁厚热力图扫描: 快速识别低于 0.8mm 的高危薄壁区域;
- 充型流道与水口位置规划: 模拟液态金属流动路径,避开正面精细花纹与字印;
- 石位与活动结构公差校准: 结合客户实际采购的石包尺寸,校正爪高与卡槽余量;
- 克重与电镀可行性模拟: 预估成品出水克重,并评估是否满足真微米 Gold Vermeil 包金要求(参考:电镀厚度指南)。
常见问题解答 (FAQ)
问 1:AIU 支持接收哪些格式的 3D CAD 图纸进行评估?
答:我们全面支持 Rhino 原生格式(.3dm)、MatrixGold、JewelCAD、通用曲面格式 STEP(.stp)以及闭合三角网格(.stl)。如果您只有 2D 平面设计图或 Tech Pack(参考:珠宝 Tech Pack 规范核验清单),我们的起版师也可以协助建立量产级 3D 档案。
问 2:如果设计师给出的 CAD 图纸存在缺陷,工厂可以帮忙修改吗?
答:完全可以。爱优珠宝自有专业 CAD 工程团队,会在尊重原版设计美感的前提下,直接完成壁厚修正、爪位加高和缩水补偿,并在开模前向您提供修改前后的对比截面图供确认。
问 3:合理的 CAD 结构优化,如何帮助品牌降低单件生产成本?
答:精准的 DFM 可以大幅降低倒模沙眼报废率、减少手工打磨修正(执模)工时,并在保证佩戴强度的前提下科学掏空非受力结构,直接降低贵金属原材料克重消耗。
想让您的 3D 设计图无缝转化为高质感量产成品?
立即将您的 3D CAD 文件或设计草图发送给爱优珠宝工程团队。我们将在 24 小时内为您出具专业的可制造性(DFM)评估报告与透明开模打样报价。
提交 CAD 图纸获取免费 DFM 预审 anya907888
